
Kirli/yağlı döküm demir
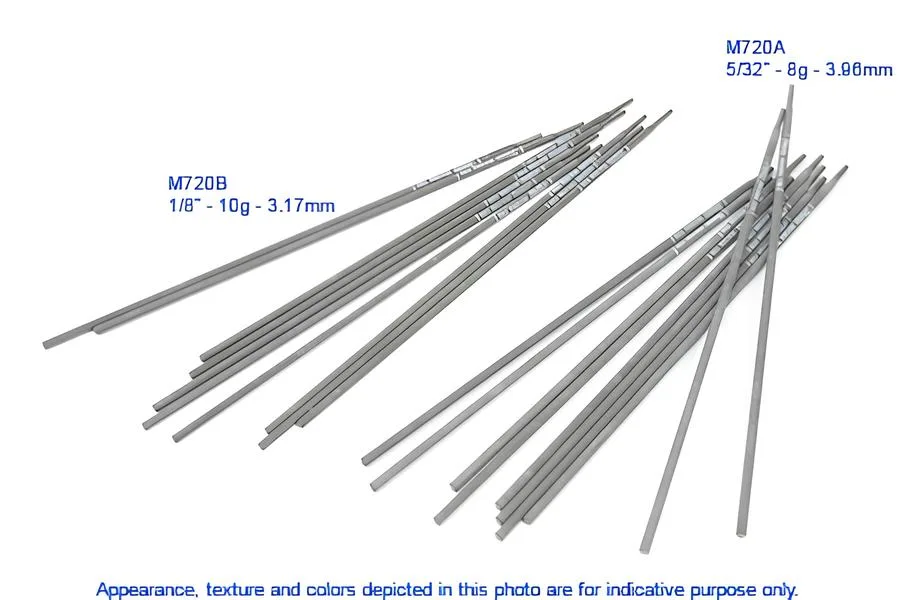
Magna 720
Yağlı, paslı ve yanmış dökme demirleri diğer elektrotların tutunamadığı yerde kaynatan nikel içermeyen alaşım.
Ürünü inceleMagna kaynak elektrotları
Dökme demir için geliştirilmiş Magna döküm demir elektrotları, kırılan ya da aşınan dökümleri sökmeden, uzun ön ısıtmaya gerek kalmadan onarmak için tasarlanmıştır. Üç ürünün her biri farklı bir bakım sorununa odaklanır.
Döküm Demir Elektrot ürünleri
Kirli/yağlı döküm demir
Magna 720
Yağlı, paslı ve yanmış dökme demirleri diğer elektrotların tutunamadığı yerde kaynatan nikel içermeyen alaşım.
Ürünü inceleİşlenebilir döküm demir
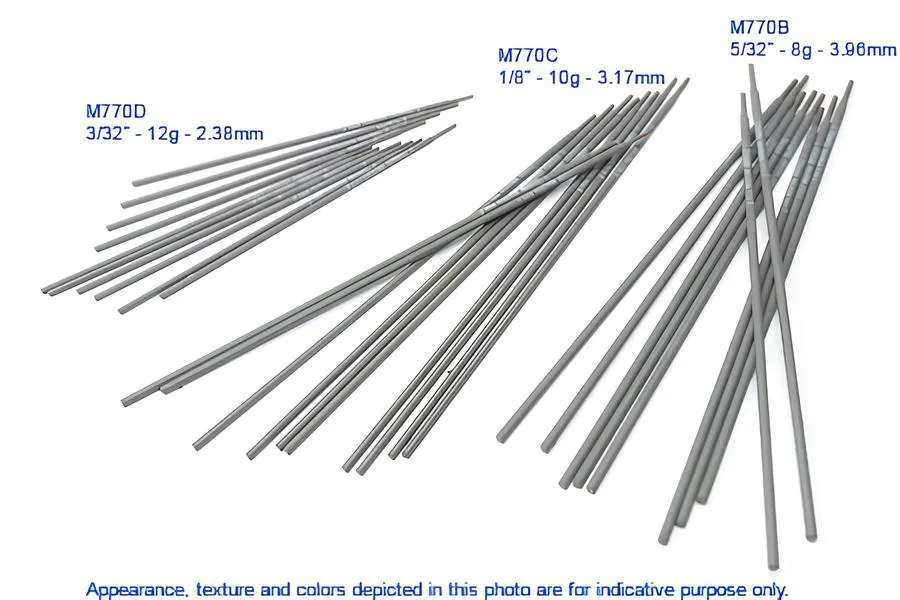
Magna 770
Tüm dökme demirler için ön ve son ısıl işlem gerektirmeyen, işlenebilir ve çatlaksız dikiş veren yüksek mukavemetli elektrot.
Ürünü incele
Döküm demir, 2. nesil
Magna 777
Kirleticileri iki aşamada temizleyip mikro gözeneksiz, işlenebilir dikiş veren 2. nesil dökme demir elektrodu.
Ürünü inceleGri demir %4,5’e kadar karbon içerir ve bu karbonun bir bölümü grafit pulları halindedir. Kaynak sırasında eriyen dökme demir hızlı soğursa karbon demir karbür olarak kalır ve işlenemeyen “sert noktalar” oluşur. Pul grafit yapısı malzemenin uzamasını engellediği için dökme demir kolay çatlar. Bakımda ise kırılan dökümün tipi, kalınlığı ve analizi çoğu zaman bilinmez. Ayrıntıları ana sayfamızdaki döküm demir bakım kaynağı bölümünde bulabilirsiniz.
| Ürün | Öne çıkan özellik | Tipik kullanım |
|---|---|---|
| Magna 770 | Ön ve son ısıl işlemsiz, tamamen işlenebilir, %56 uzama, 58.500 psi çekme, 160 Brinell | Gri, dövülebilir, nodüler demir ve Meehanite; işlenecek onarımlar; dökme demirden çeliğe |
| Magna 720 | Nikel içermez, hızlı donma etkisi, 35 kg/mm²’ye kadar çekme; dikiş işlenemez | Yağlı, paslı, yanmış dökümler; egzoz manifoldu, fırın kapağı, süs demir işleri |
| Magna 777 | 2. nesil, kontrollü patlama darbe işlemi, çift çekirdek, mikro gözeneksiz ve işlenebilir | Tank ve karterler; gri, nodüler, dövülebilir demir, Ni-Resist, Meehanite |
Üç elektrot da AC ve DC makinelerde kullanılır ve ön ısıtma gerektirmez. Kaynak sonrası işlenmesi gereken bölgelerde Magna 720 yerine Magna 770 kullanılmalıdır.
Magna 770 uygulamasından önce bölgenin Magna 100 pah kırma elektroduyla açılması ya da temizlenmesi önerilir. Ağır döküm kesitlerinde oluk açarak yapılan ankraj tekniği, yağa doymuş metali temizler, sağlam metali açığa çıkarır ve martensitik bölgenin sürekliliğini bölerek tutma gücünü artırır. Bu tekniği ana sayfadaki “Gerilme ve çarpılmayı önleyen Magna teknikleri” bölümünde adım adım anlattık.
Sıkça sorulan sorular
Döküm Demir Elektrot hakkında
Dökme demir hangi elektrotla kaynak yapılır?
Dökme demir, dökümün durumuna göre Magna 770, 720 ya da 777 ile kaynatılır. İşlenebilir onarım için 770, yağlı ve yanmış dökümler için 720, mikro gözeneksiz dikiş için 777 uygundur.
Dökme demir kaynağında ön ısıtma şart mı?
Magna döküm demir elektrotlarında ön ısıtma şart değildir; üç ürün de ön ısıtmasız kullanılacak şekilde tasarlanmıştır. Geleneksel yöntemlerdeki 24 saate varan ön ısıtma ve bir haftalık yavaş soğutma gerekmez.
Dökme demir çeliğe kaynatılabilir mi?
Evet, Magna 770, 720 ve 777’nin üçü de çeliği dökme demire kaynatabilir. Birleşim yeri sonradan işlenecekse Magna 770 tercih edilmelidir.
Yetkili distribütör
Orijinal Magna elektrotları için teklif alın
Magna kaynak alaşımlarını Türkiye yetkili distribütörü olarak tedarik ediyoruz. Doğru elektrodu birlikte seçelim; çap, miktar ve teslimat bilgisiyle dönüş yapalım.
Fiyat teklifi isteyin
Ürünleri seçin, miktarı ve kaynak yapılacak metali yazın; stok ve fiyat bilgisiyle dönüş yapalım.
Orijinal Magna · teknik föyüyle
Doğru kaynak elektrodunu birlikte seçelim
Kaynak yapılacak metali, parçanın durumunu ve ihtiyaç duyduğunuz miktarı iletin; uygun Magna elektrodu, çap ve fiyat bilgisiyle dönüş yapalım.