
Tüm çelikler
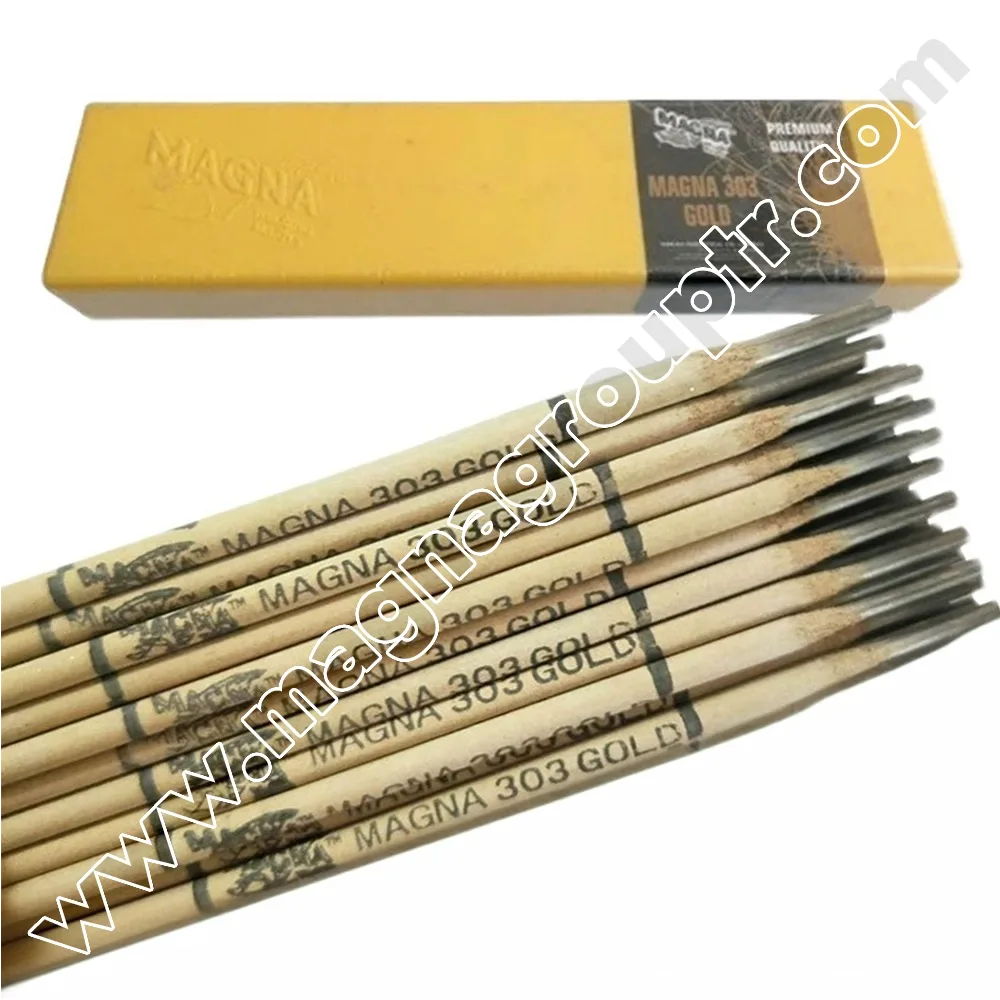
Magna 303 Gold
Tüm çelikler ve farklı çelik birleşimleri için ferrit dengeli, süper dayanıklı, çatlamaya dirençli bakım elektrodu.
Ürünü inceleITW · Magna Welding Alloys · Türkiye yetkili distribütörü
Alen Group, Magna kaynak alaşımlarının Türkiye yetkili distribütörü olarak çelik ve dökme demir bakım kaynağı için geliştirilmiş Magna elektrotlarını tedarik eder. Aşağıda ürünlerimizi, Magna’nın bakım kaynağına bakışını ve sahada işe yarayan teknikleri bulabilirsiniz.
* Üretici verisine göre, standart paslanmaz elektrotlarla karşılaştırıldığında.
Ürün yelpazesi
Çelik ve döküm demir için altı Magna elektrodu: her biri Türkçe teknik föyü, çap bilgisi ve uygulama önerisiyle.
Tüm çelikler
Magna 303 Gold
Tüm çelikler ve farklı çelik birleşimleri için ferrit dengeli, süper dayanıklı, çatlamaya dirençli bakım elektrodu.
Ürünü incele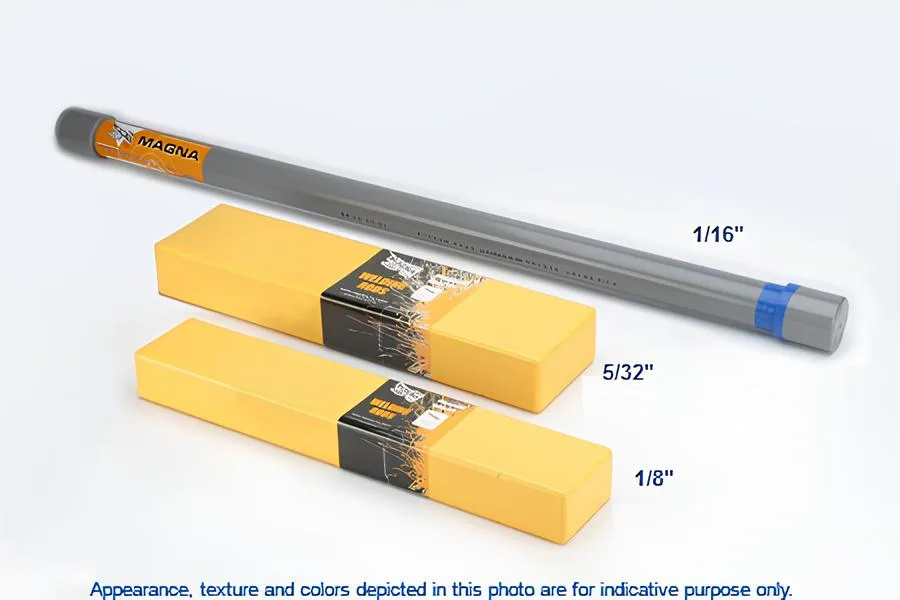
Yüksek mukavemetli çelik
Magna 305
Yüksek mukavemetli düşük alaşımlı yapı ve inşaat çelikleri için ön ısıtma gerektirmeyen süper dayanıklı alaşım.
Ürünü incele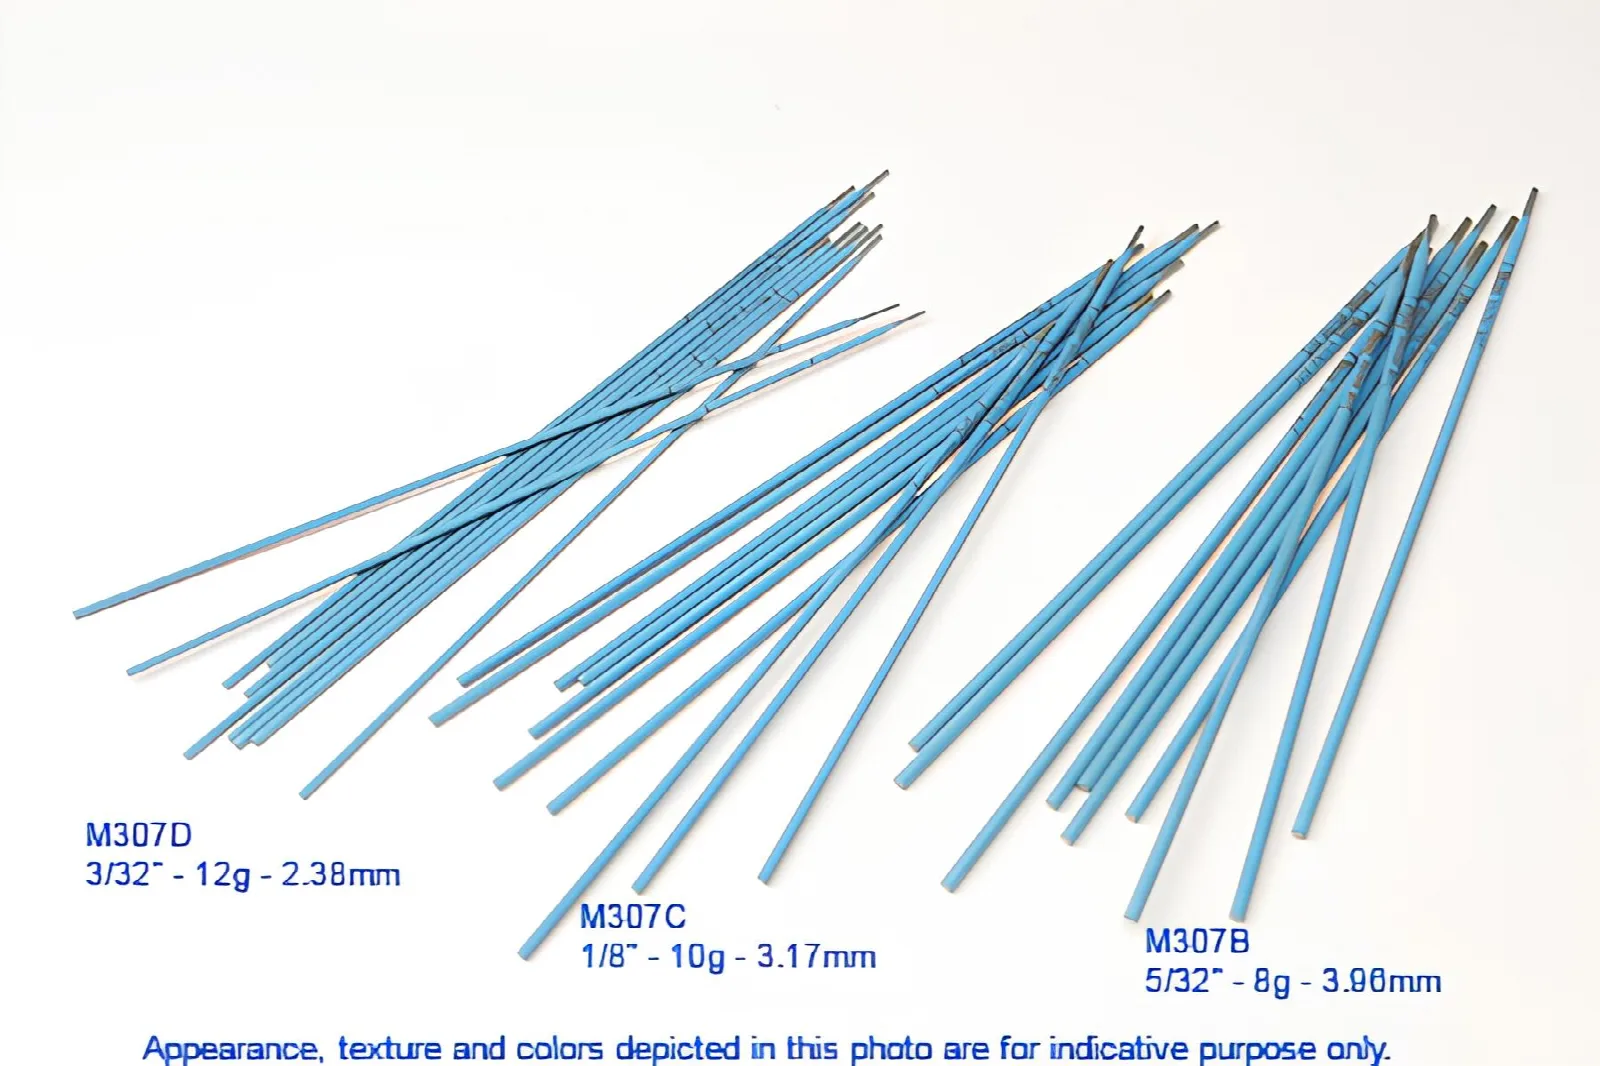
Yumuşak çelik
Magna 307
Yumuşak ve düşük karbonlu çelikler için sahada ve dar pozisyonlarda kolay kaynak sağlayan “Magnamatic” elektrot.
Ürünü incele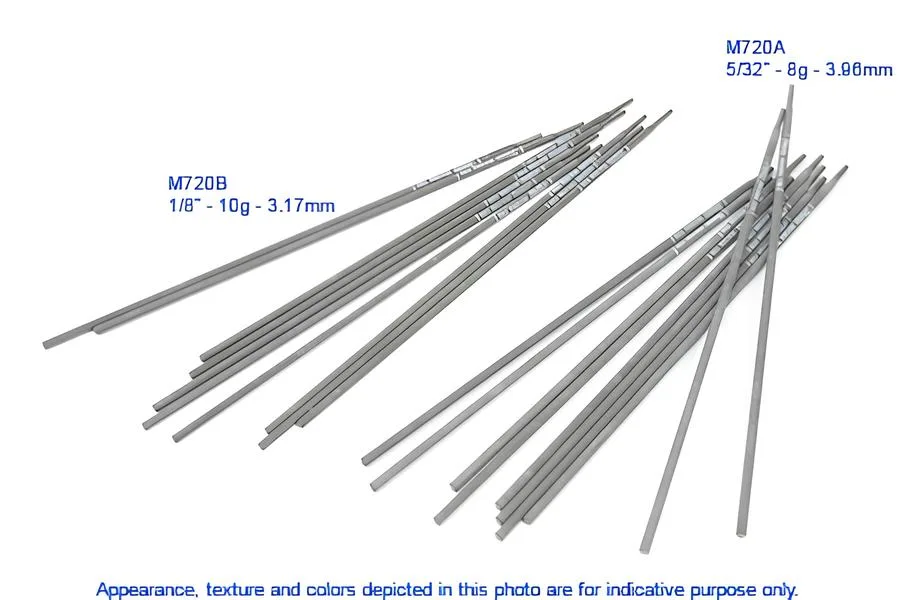
Kirli/yağlı döküm demir
Magna 720
Yağlı, paslı ve yanmış dökme demirleri diğer elektrotların tutunamadığı yerde kaynatan nikel içermeyen alaşım.
Ürünü incele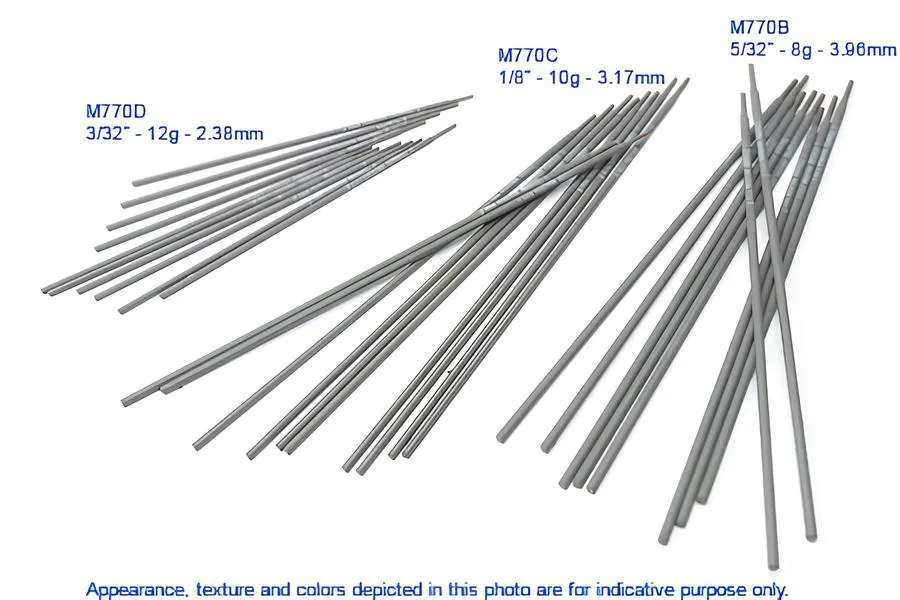
İşlenebilir döküm demir
Magna 770
Tüm dökme demirler için ön ve son ısıl işlem gerektirmeyen, işlenebilir ve çatlaksız dikiş veren yüksek mukavemetli elektrot.
Ürünü incele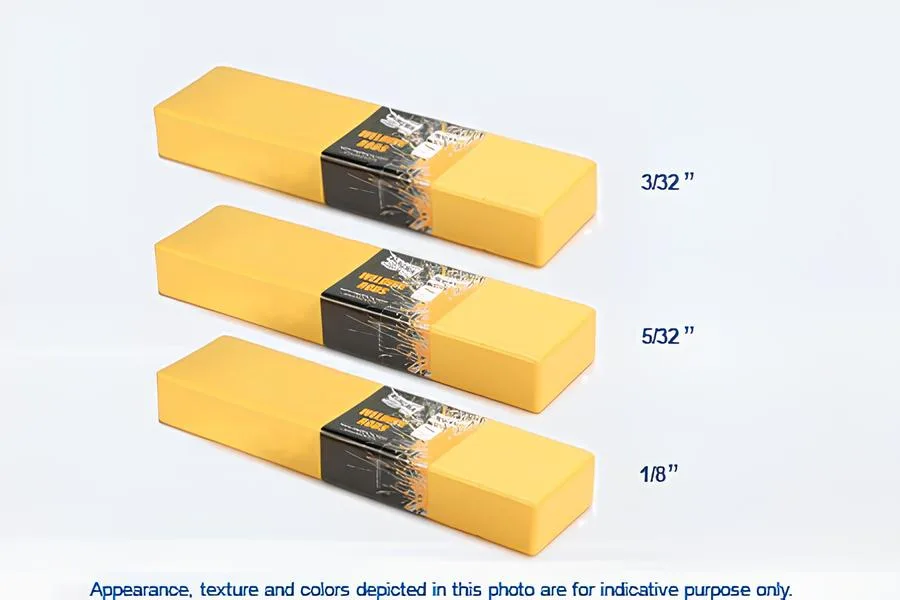
Döküm demir, 2. nesil
Magna 777
Kirleticileri iki aşamada temizleyip mikro gözeneksiz, işlenebilir dikiş veren 2. nesil dökme demir elektrodu.
Ürünü inceleBakım ve onarım çözümleri
Magna Kaynak Sarf Malzemeleri
Profesyonel onarım kaynağı ve aşınmaya karşı koruyucu yüzey kaplama için Magna bakım elektrotları ve alaşımları.
Profesyonel Yağlama Çözümleri
Tesis, fabrika ve atölyelerde düzeltici ve önleyici bakım sistemlerini destekleyen Omega yağlayıcıları; endüstri ve ulaştırma sektörleri için.
Profesyonel Temizlik Çözümleri
Ekipman performansını artırmaya yönelik Corium endüstriyel temizlik ve kimyasal ürünleri.
Profesyonel Yağlayıcılar
ITW grubunun deneyimden doğan yeni nesil yağlayıcı markası Zetalube.
Öne çıkan ürün
Tüm çelikler ve farklı çelik birleşimleri için ferrit dengeli, süper dayanıklı, çatlamaya dirençli bakım elektrodu.

Kullanım alanları
Aşınan, çatlayan ya da kırılan parçayı değiştirmek yerine onarmak; duruş süresini ve yedek parça maliyetini düşürür.
Magna 303 Gold, ağır endüstriyel makineleri yeniden çalışır hale getirmek için tasarlanmış bir bakım elektrodudur. Üreticisine göre geleneksel kaynak elektrotlarından daha güçlü ve daha dayanıklı dikişler verir.
Magna 303 Gold serisi, geleneksel elektrotlara göre yaklaşık %25 daha yüksek dayanıklılık sunar. Bu sayede dikiş, ağır darbe ve yoğun iş yükü altında da görevini sürdürür.
Yüksek mukavemeti, seriyi ağır sanayi araçlarının, iş makinelerinin ve benzeri ekipmanların tamir, bakım ve onarımı için uygun bir seçenek yapar. Zorlu koşullarda bile ekipmanın kesintisiz çalışmasına katkı verir.
Kaynak sırasında sıçrama yapmaz ve işlem düzgün tamamlanır. Cüruf kolayca kalkar, geriye pürüzsüz bir dikiş yüzeyi kalır.
Magna, uzun süren araştırmaların sonunda yalnızca bakım işleri için kurgulanmış bir kaynak süreci geliştirdi. 1965’ten bu yana Magna bakım kaynak alaşımları ve elektrotlarının, sıradan kaynak çubuklarına göre pek çok avantaj sağladığı ve sağlam bilimsel ilkelere dayandığı sahada tekrar tekrar görülmüştür.
Üreticisine göre Magna, gelişmiş kaynak alaşımlarının yanında 50’den fazla ülkede bakım odaklı bir hizmet ağı sunar ve bugün dünya genelinde bir milyondan fazla endüstriyel kullanıcı bakım kaynağı ihtiyacında Magna’yı kullanır. Bu kullanıcılar, Magna’nın bakım kaynağı yaklaşımı sayesinde her yıl ciddi tasarruf elde ettiklerini belirtir.
Son kullanıcıların sahada onayladığı bu performansı Türkiye’deki bakım ekiplerine ulaştırıyoruz. Ürün gamının tamamını ürünler sayfasında görebilirsiniz.
Elektrot kullanıcıları, kaynak metalinin bileşimini tahmin etmek için çoğu zaman elektrodun çekirdek telini analiz ettirir. Bu yöntem işe yaramaz: çekirdek telin analizi, kaynakta oluşan dolgu metalinin kimyasını hiçbir şekilde birebir yansıtmaz.
Yaygın varsayım şudur: ana metalle aynı bileşimde çekirdek teli olan bir elektrot kullanılırsa, kaynak da ana metal gibi davranır. Örneğin SAE 4130 tipi krom-molibden çeliği, yine SAE 4130 çekirdek telli bir elektrotla kaynatıldığında dolgunun ana metalle tam uyuşacağı ve aynı performansı göstereceği düşünülür.
Anlaşılır bir düşünce olsa da birkaç nedenle doğru değildir:
Magna, “ana metalle aynı tip çekirdek tel, bakımda da iyi sonuç verir” varsayımından doğan bu sorunları erken fark etti. Magna’nın araştırmaları, neredeyse her bakım kaynağında elektrodun ana metalden çok daha yüksek alaşım içeriğine ve çok daha yüksek fiziksel özelliklere sahip olması gerektiğini ortaya koydu.
Her elektrot iki parçadan oluşur: çekirdek tel ve kaplama (örtü). Magna, sıradan elektrotlara göre çok daha yüksek oranda asil ve yarı asil metal içeren yüksek saflıkta çekirdek tel kullanır. Nikel, molibden, kolumbiyum, kobalt, silisyum, mangan, vanadyum, krom ve benzeri “süper metaller” bu grubun örnekleridir.
Magna’nın üzerinde uzun süre araştırma yapılmış süper yüksek alaşımlı çekirdek telleri; çok yüksek alaşım içeriği, dengeleyici maddeler, yüksek oranda oksijeni giderilmiş metaller ve yüksek saflıkta hammaddelerle arkın karakterini baştan değiştirir. Karbon, kükürt ve fosfor gibi zorluk çıkarabilecek ya da kaynak hatasına yol açabilecek elementler ya rafine edilerek uzaklaştırılır ya da çok düşük seviyede tutulur. Böylece Magna’nın formüle eklediği özel katkılarla dengelenebilirler. Hiçbir ayrıntı şansa bırakılmaz.
Magna, kaplama kimyası ve kaplama teknolojisi üzerine sürekli ve kapsamlı araştırma yürütür. Bu alanda çalışan bilim insanları ile çok sayıda kimyager ve teknisyen Magna bünyesinde görev yapar. Üreticisine göre Magna kaplamaları, bakım uygulamaları için geliştirilmiş en gelişmiş kaplamalar arasındadır ve bakım kaynağının kalitesine şu yollarla katkı verir:
Hidrojen kirliliğinin çatlamaya ve kaynak altı çatlağına yol açtığı defalarca gösterilmiştir. Kaynak altı çatlağı, kaynak sırasında giren hidrojen nedeniyle dikişin yanında ya da altında, ısıdan etkilenen bölgede oluşan bir çatlak türüdür. Hidrojen içeren kaynaklarda süneklik ve uzama belirgin biçimde düşer, çatlama hassasiyeti artar.
Magna, kaplamalarına ark boyunca hidrojen geçişine direnç gösteren bir özellik kazandırmıştır. Magna 305, Magna 303 Gold ve diğer pek çok Magna elektrodu, hidrojeni itme eğilimindeki özel katkılarla güçlendirilmiş tamamen mineral esaslı kaplamalara sahiptir. Bu kaplamalar üretimde yüksek sıcaklıkta pişirilerek hidrojenin son izleri de uzaklaştırılır. Bu da Magna elektrotlarının daha güvenilir bakım kaynağı vermesinin bir başka nedenidir.
Magna kaplamaları basit selülozik ya da rutil formüller değildir. İçlerinde çok sayıda takviye ve özel özellik bulunur. Bunlardan bazıları:
Dökme demir, kolay üretildiği için endüstride çok yaygın bir metaldir. Bir gaz fırınında dökülebilir; daha yüksek erime noktasına sahip çelik ise döküm için elektrikli fırın ister. Dökme demir çelikten daha kolay ve daha yüksek hızlarda işlenir. Düşük erime noktası, akışkanlığı ve kolay ergimesi sayesinde kullanışlı makine parçalarına ekonomik biçimde dönüştürülür.
Dökme demir sayısız farklı formülle üretilir ve üretiminde analizi bilinmeyen büyük miktarda hurda demir kullanılır. Çoğu dökme demir, demir ve karbonun yanında silisyum, mangan, kükürt ve fosfor içerir.
Yumuşak çelik %0,30’dan az, yüksek karbonlu çeliklerin çoğu ise %1,0’dan az karbon içerir. Çeliğe girebilecek en yüksek karbon oranı %1,7’dir, çünkü demirin çözelti halinde tutabileceği karbon miktarı budur. Karbon bundan fazla olduğunda, demirin çözemediği kısım küçük grafit pulları halinde kalır. Gri demir %4,5’e kadar, çoğunlukla %3,0 ile %4,0 arasında karbon içerir.
Dökme demir erime noktasına yakın bir sıcaklığa ısıtıldığında karbonun neredeyse tamamı demir karbür halinde çözeltiye geçer. Parça çok yavaş soğutulursa karbonun hemen hepsi bu bileşikten ayrılır ve serbest grafit pulları oluşturur. Hızlı soğutulursa karbonun büyük bölümü demir karbür olarak kalır. Dökme demiri çelikten bu kadar farklı kılan şey yüksek karbon içeriğidir: grafit pullarını çıkarıp geriye kalanı sıkıştırabilseydik elimizde çelik olurdu.
Karbonun bu iki hali kaynakta büyük dikkat ister. Kaynak sırasında eriyen dökme demir yavaş soğursa kaynak ve ana metal yumuşak ve işlenebilir kalır. Hızlı soğursa dökme demir ya da en azından bazı bölgeleri sertleşir, işlenmesi zorlaşır, hatta imkânsız hale gelir. Dökme demir kaynaklarındaki “sert nokta” sorununun nedeni budur.
Pul grafit yapısı dökme demirin eğilmesini ve uzamasını engellediği için malzeme kolay kırılır. Fabrikalarda, inşaat firmalarında, çiftliklerde ve hemen her endüstride dökme demir makine parçalarının kırılması sık görülür; pahalı bir döküm bazen yalnızca titreşim yüzünden çatlar. Dökme demir yumuşak olduğu için aşınma da yaygındır; örneğin dişli deliklerde dişler kolayca aşınır ya da sıyrılır. Otomobil ve kamyon motor blokları, egzoz manifoldları, şanzıman gövdeleri, pompa gövdeleri, matkap tezgâhları, elektrik motoru gövdeleri ve sayısız başka dökme demir parçanın kırılmasının endüstriye maliyeti tahmin edilemeyecek kadar büyüktür.
Bir döküm parça kırıldığında maliyet hemen her sektör için ağırdır. Yedek dökümleri depoda tutmak mümkün değildir. Makineler çoğu zaman eskidir ve üreticisi artık yedek parça veremez. Yeni bir döküm için önce kalıp yapmak gerekir; yalnızca kalıbın hazırlanması dört haftayı bulabilir ve binlerce dolara mal olabilir. Bu nedenle tesislerin, bozulan makineleri kısa sürede yeniden devreye alabilmek için Magna bakım kaynak elektrotları ve alaşımlarıyla hazırlıklı olması gerekir.
Dökme demiri sıradan üretim kaynak çubuklarıyla onarmaya çalışan pek çok mühendis tekrarlayan başarısızlıklarla karşılaşmıştır. Bazı mühendisler dökme demiri sert lehim ya da gaz kaynak çubuklarıyla kaynatabildiklerini söyler, ancak bu çoğu durumda uzun ve karmaşık bir prosedür demektir: parçayı sökmek, dökümün çevresine bir ocak kurmak, çoğu zaman 24 saate varan ön ısıtma, gaz kaynağı, dökümü kireç ya da başka bir yalıtım malzemesine gömmek ve bir haftaya kadar süren yavaş soğutma. Döküm demir onarımına pratik bir çözüm getiren yanıt, Magna 770’in geliştirilmesi oldu.
Üretim amaçlı döküm demir elektrodu pazarlayan pek çok firma vardır. Genellikle 3 ile 7 arasında farklı döküm demir elektrodu sunarlar, çünkü her birinin ancak dar bir uygulama aralığında kullanılabildiğini kendileri de kabul eder.
Dökme demir için birkaç ayrı elektrot sunan üreticiler bakımın ihtiyacını karşılayamaz. Her biri sınırlı kapsamda çalışan bu elektrotlar, uygulama sayısının az olduğu üretim kaynağına uygundur. Örneğin pompa üreten ve tek bir analiz, tek bir döküm kalınlığı ve tek bir kaynak koşuluyla çalışan bir fabrika, bu elektrotlardan birini o tek uygulama için seçebilir.
Bakımda koşullar tamamen farklıdır. Hangi tip dökme demirin kırılacağı, kalınlığının ne olacağı ya da kaynağın sonradan işlenmesi gerekip gerekmeyeceği önceden bilinmez. Çoğu zaman kırılacak dökümün analizi de bilinmez.
Magna bu eski endüstriyel soruna Magna 770 ile yanıt verdi. Magna 770; gri, dövülebilir (temper), Meehanite ve nodüler (küresel grafitli) demir dahil kalın ya da ince her tür dökme demiri kaynatır. Tavan ve dikey dahil her pozisyonda çalışır, yanma oluğu (alttan kesme) bırakmadan gözeneksiz dikiş verir. Kaynaklar tamamen işlenebilir ve çatlaksızdır; Magna 770 dökme demiri çeliğe de kaynatır. Döküm demir arızalarından doğan maliyetli duruşları ve kâr kaybını önlemenin pratik bir yoludur. Kirli ve yanmış dökümler için Magna 720, mikro gözeneksiz ve işlenebilir onarım için Magna 777 de aynı ailenin üyeleridir; tümünü döküm demir elektrot sayfasında karşılaştırabilirsiniz.
Bakım kaynağında en çok kaynatılan metal çeliktir. Saha anketleri, çelik kaynaklarındaki arızaların diğer tüm metallerdeki kaynak arızalarının toplamından fazla olduğunu gösterir.
Çeliğin kolay kaynak yapıldığına inanıldığı için çoğu zaman üzerinde durulmaz. Atölyelerde sık duyulan “bu sadece yumuşak çelik” cümlesinin ardından, elde ne varsa ucuz bir yumuşak çelik çubuğuyla kaynak yapılır. Bu tutum endüstriye, çoğu kişinin fark ettiğinden çok daha fazla üretim kaybına, duruşa, iş kazasına ve hasarlı ekipmana mal olmuştur.
Bir üretim fabrikasında basit yumuşak çelik yapıları kaynatmak görece kolaydır, çünkü değişkenlerin tamamı ya da neredeyse tamamı kontrol altındadır. Bakımda ise değişkenlerin çok azı kontrol edilebilir; laboratuvar koşulları yoktur. Yumuşak çelik ya da başka bir çelik üzerinde “basit ve kolay” bakım kaynağı neredeyse hiç yoktur.
Bugün yaygın kullanılan 30’dan fazla yumuşak ve yarı yumuşak çelik elektrot türü vardır ve hepsi üretim kaynağı için tasarlanmıştır. Üretimde kaynakçı aynı uygulamayı tekrar tekrar yaparak o işte çok verimli hale gelir; sıradan üretim çubukları da değişkenlerin kontrol edildiği bu ortamda yeterlidir. Aynı elektrotlar, birçok kaynak malzemesi satıcısı tarafından tasarlanmadıkları bakım işleri için de satılır. Oysa bakımda kaynakçı çeliğin analizini bilmez, bağlantı tasarımı gibi değişkenleri kontrol edemez ve çelik çoğu zaman yağlı, paslı, boyalı ya da kirlidir. Üretim amaçlı çelik elektrotlar son derece dar bir uygulama aralığı için, çoğu zaman tip başına tek bir uygulama için tasarlanmıştır.
Bir üretim tesisinde kaynatılan çelik çeşitliliği sınırlıdır. Örneğin tesis yalnızca sıcak su tankı üretiyor olabilir: tek tip bağlantı (örneğin alın bağlantısı), pozisyonerle tamamen düz pozisyonda kaynak, analizi bilinen temiz ve yeni çelik, mükemmel hizalama sağlayan ayrıntılı fikstürler. Çarpılma ve eğilme sorun olmaz, çünkü tasarımcılar baştan kolay kaynaklanan bir çelik seçmiştir.
Magna, çelik kaynağının bakımdaki karmaşıklığını endişe kaynağı olmaktan çıkaracak bir düzeye indirdi. Üreticisine göre dünya genelinde yüz binlerce işletme, çelik bakımında üretim kaynak çubuklarını bırakıp yalnızca orijinal Magna bakım elektrotları ve alaşımlarını kullanıyor. Yine üreticisinin değerlendirmesine göre Magna ürünleri, uluslararası ölçekte yalnızca bakım için tasarlanan, üretilen, satılan ve desteklenen kaynak elektrotları ve dolgu metalleridir; diğer ürünlerin büyük bölümü üretim kaynağı için geliştirilmiştir.
Magna elektrotları ve alaşımlı dolgu metalleri bakımda üç temel avantaj sağlar:
Magna’nın çelik kaynağı için sunduğu beş elektrot:
Sitemizde ürün sayfası bulunan çelik elektrotlarını çelik kaynak elektrodu kategorisinde inceleyebilirsiniz; listede olmayan Magna ürünleri için bize yazın.
Teknik olarak metal birleştirme üç ana gruba ayrılır:
Yumuşak lehimleme büyük olasılıkla en yaygın kullanılan metal birleştirme yöntemidir, ama aynı zamanda en az anlaşılanıdır. İki ana kullanım alanı vardır: üretimde birleştirme ve bakımda birleştirme. Üretimde otomobil radyatörleri, elektronik ve elektrikli cihazlar gibi parçalar genellikle uzman bir mühendisin programladığı karmaşık toplu lehimleme makinelerinde birleştirilir. İlk ayarlardan sonra işlem insan müdahalesi gerektirmeyen, metronom gibi tekrarlayan bir montaja dönüşür. Değişkenlerin tamamı ya da çoğu kontrol altındadır; üretim lehimlemesi ideal koşullara, temiz metallere, önceden planlanmış bağlantı tasarımına dayanan ve insan hatasına bağlı olmayan otomatik bir sistemdir.
Endüstriyel bakım lehimlemesi bundan tamamen farklıdır. Elektrik devreleri, sıhhi tesisat, borulama, taşıtlar, sac işleri, kablolama ve daha pek çok bakım uygulamasında önemli rol oynar.
Magna bakım lehimlemesinin tek doğru yanıt olduğu çok sayıda uygulama vardır. Bir süt fabrikasında parçaların sökülüp yeniden birleştirilebilmesi işletmenin verimliliği için şarttır. Paslanmaz çelik borular Magna 88C ile birleştirildiğinde hijyenik, sızdırmaz ve güçlü bir bağlantı elde edilir. Temizlik zamanı geldiğinde boruların sökülmesi gerekir; bu, çok az ısıyla kolayca yapılır. Borular temizlenir ve yine Magna 88C ile yeniden birleştirilir. Bu iş ne sert lehimleme ne de kaynakla yapılabilirdi; makineyi sökülüp onarılmak üzere üreticisine göndermek de mümkün değildi. Bu örnek, Magna bakım lehimlemesinin durumu kurtardığı binlerce uygulamadan yalnızca biridir.
Magna bakım lehimleri, aksi halde hurdaya ayrılacak ekipmanı da kurtarabilir. Cihaz bileşenleri, galvanizli sac, tesisat bağlantıları, su boruları, sac makine koruyucuları, elektrikli cihazlar ve her fabrikada, çiftlikte, madende ya da tesiste karşılaşılan sayısız başka uygulama Magna bakım lehim alaşımlarından yararlanabilir.
1. Vakumda ergitme ile üretim. Magna lehim alaşımları tescilli bir vakumda ergitme işlemiyle üretilir; sıradan lehimler ise açık havada eritilir. Bu yöntemin avantajları:
2. Daha yüksek saflıkta metaller. Sıradan lehimler düşük maliyetli hurda kalay ve kurşundan yapılır. Lehimin içinde ne olduğunu bilen kullanıcı az olduğu için, bu lehimlerin sınırlı sonuçları satışlarını pek etkilemez. Oysa safsızlıklar lehimlemenin hemen her alanında ciddi ve tekrarlayan sorunlara yol açar: bakır genel özdirenci düşürür, çinko çözeltiye girmez ve kristal, kumlu halde kalır, bizmut mikro yapıyı değiştirebilir, alüminyum çözeltiye girmez, kadmiyum ise yayılma hızını düşürür.
Magna yalnızca %99,99 saflıkta ilk üretim (bakir) metaller kullanır. Bu metaller vakumda eritilir, ultrasonik olarak homojenleştirilir ve dört uçlu yöntemle çift Kelvin köprüsünde direnç testinden geçirilir. Kalay, flotasyonla kırılıp zenginleştirilen çok yüksek kaliteli cevherden elde edilir. Arsenik ve kükürt oksitleyici kavurma ve seyreltik asit liçiyle, kurşun, bizmut ve antimon ise klorürleyici kavurma ve asit liçiyle tamamen uzaklaştırılır. Cevher daha sonra konsantre kalay taşı yüklü ve metalurjik kömürle karıştırılmış bir alevli (reverber) fırında yeniden saflaştırılır; bu aşamada kalay yaklaşık %99,50 saflıktadır. Magna sürecinde iş burada bitmez: kalay dört ek rafinasyon adımıyla, üreticisine göre ticari lehimlerde bulunan en yüksek saflık seviyesine çıkarılır.
3. Kısa ergime süresine göre formülasyon. İyi bir lehim mümkün olan en düşük sıcaklıkta uygulanabilen lehimdir. Ancak lehimleme sıcaklığı iki etkenin bileşimidir: süre ve sıcaklık derecesi. Örneğin 190 °C isteyip üç dakika sıvı kalan bir lehim, 210 °C’de eriyip beş saniyede katılaşan bir lehimden çok daha fazla ısı enerjisi gerektirir. Erimiş lehim bakır gibi metallerle tepkimeye girer ve bakır yüzeyinde kimyasal olarak farklı bir metaller arası (intermetalik) bileşik fazı oluşur. Lehim erimiş kaldıkça bu tepkime sürer. Bakır-kalay intermetaliği (Cu6Sn5) son derece sert ve kırılgandır; darbe ve soyma kuvvetleri altında kolay kırılır. Kalın intermetalik tabakalar ince tabakalardan zayıftır. Çözüm lehimleme süresini kısaltmaktır: lehim ne kadar kısa erimiş kalır ve ne kadar hızlı katılaşırsa bağ o kadar güçlü ve o kadar az kırılgan olur.
Magna lehim alaşımı serisi bu hızlı katılaşmayı başarıyla sağlar ve bu nedenle en uygun mukavemeti verir. Üretimde yaygın kullanılan 40/60 kalay-kurşun lehim 237 °C’de erir, 182 °C’de katılaşır. Erime ve katılaşma arasındaki 55 °C’lik bu hamur aralığı, bağlantının fiziksel özelliklerini düşürme eğilimindedir. Magna 88C’nin ise hamur aralığı hiç yoktur.
Üreticisine göre iki çelik parça arasında doğru yapılmış bir Magna lehim bağlantısı, çeliğin kendi çekme dayanımına ulaşır. Asıl engel önyargıdır: bakım mühendisleri lehimli bağlantılara güvenmez, çünkü deneyimleri çoğunlukla başarısız olan sıradan üretim lehimleriyle sınırlıdır. Magna bakım lehim alaşımlarıyla sıradan lehimler arasındaki farkı gördüklerinde, daha önce denemedikleri düşük ısılı onarımları güvenle yapabilirler.
Bakım kaynağı beceri, yaratıcılık, özgüven, hayal gücü ve kararlılığın bilimsel ilkelerle harmanlanmasını ister. Kaynak dört bilimi bir araya getirir: kimya, metalurji, fizik ve mühendislik. Biri eksik olursa diğerleri de sonuç vermez; doğru oranda bir araya geldiklerinde ise bakım kaynağı daha fazla tasarruf sağlar.
Yukarıdakiler bakım kaynağının temel sorunlarıdır; başkaları da vardır, ama en çok kaygı yaratanlar bunlardır. Kaynaktan sonra martensitik bölge, artık gerilme ya da çarpılma oluştuğunda gerilim giderme ya da mekanik yöntemlerle iyileştirme yapılabilir. Tek pratik çözüm ise bu sorunları kaynaktan önce öngörmek ve kaynak sırasında oluşmalarını engelleyecek önlemleri almaktır.
Gerilme ve çarpılmayı ortadan kaldırmak ya da en aza indirmek için kullandığımız tekniklerin hiçbiri deneysel değildir. Ancak her durumda kullanılamazlar ve hiçbiri kusursuz değildir; çoğu iş, tek başına yetmeyeceği için birden fazla önlemin birlikte uygulanmasını gerektirir.
Metallerin bakım kaynağı binlerce dereceye ulaşan sıcaklıklar üretir. Elektrikle, yanıcı gazlarla, çok çeşitli metal, kimyasal ve dekapanla, çoğu zaman da kapalı alanlarda çalışmayı gerektirir. Buna karşın kaynağın düzenli olarak uygulandığı yaklaşık 80 yıl, mesleğin görece güvenli olduğunu ve sağlığa zarar vermediğini defalarca göstermiştir. Yine de her işte ve her endüstriyel faaliyette olduğu gibi bazı önlemler şarttır. Magna, güvenlik programınıza şu maddelerin eklenmesini önerir:
Bakım ve onarım iş akışınıza uygun Magna ürününü birlikte seçelim. Kaynatılacak metali, parçanın durumunu ve kullandığınız kaynak makinesini paylaşmanız yeterli. Fiyat teklifi isteyin ya da iletişim sayfasından bize ulaşın.
Elektrot seçimi, çelik türleri ve kaplama tipleri üzerine yazılarımızı kaynak elektrodu rehberi bölümünde bulabilirsiniz.
ITW Performance Polymers & Fluids


Omega
Endüstriyel ve otomotiv alanındaki niş uygulamalar için geliştirilmiş yüksek performanslı yağlayıcılar. Düzeltici ve önleyici bakım programlarının parçası olarak tedarik ediyoruz.

Corium
Ekipman performansını ve endüstriyel temizliği destekleyen ITW endüstriyel kimyasal ürünleri.

Zetalube
ITW grubunun yağlama alanındaki birikiminden doğan, yağlamaya yeni bir boyut getirmeyi hedefleyen yağlayıcı markası.
Kaynak elektrodu rehberi
Çelik İçin Hangi Elektrot Kullanılır?
Çelik kaynağında elektrot, çeliğin türüne, kaynak pozisyonuna ve akım aralığına göre seçilir. Yumuşak, yüksek mukavemetli ve paslanmaz çelik için yaygın elektrot tiplerini ve bakımda Magna 303 Gold’un yerini özetledik.
Yazıyı oku
Çelik Elektrot Rutil mi Bazik mi?
Rutil elektrotlar yumuşak çelikte kolay kullanım ve düzgün dikiş, bazik elektrotlar yüksek mukavemetli çelikte çatlama direnci sağlar. Magna 303 Gold ise ikisinden farklı, mineral esaslı özel bir kaplamaya sahiptir.
Yazıyı oku
En İyi Kaynak Hangi Elektrotla Yapılır?
İyi bir kaynak; malzemeye, kullanım alanına, kaplama tipine, pozisyona ve akıma uygun elektrotla yapılır. Ağır sanayi bakımında Magna 303 Gold ile Magna 305 ve 307’nin hangi işlere uygun olduğunu özetledik.
Yazıyı oku
Kaynak Elektrodu Neye Göre Seçilir?
Kaynak elektrodu; kaynatılacak malzemeye, kaynak pozisyonuna, akım ve gerilim aralığına ve dikişten beklenen mekanik ve kimyasal özelliklere göre seçilir. Dört ölçütü ve Magna elektrotlarından örnekleri anlattık.
Yazıyı okuSıkça sorulan sorular
Magna kaynak elektrotları hakkında
Magna kaynak elektrodu nedir?
Magna kaynak elektrodu, ITW bünyesindeki Magna markasının yalnızca bakım ve onarım kaynağı için geliştirdiği yüksek alaşımlı elektrot ailesidir. Analizi bilinmeyen, kirli ya da farklı metallerden oluşan parçalarda güvenilir dikiş vermek üzere tasarlanır.
Magna Türkiye yetkili distribütörü kimdir?
Magna kaynak alaşımlarının Türkiye yetkili distribütörü, 2012’de kurulan Alen Marine Deniz Ekipmanları San. ve Tic. Ltd. Şti. (Alen Group) firmasıdır. Ürünleri İstanbul Kartal’daki ofisimizden Türkiye geneline tedarik ediyoruz.
Küçük bir bakım atölyesi hangi Magna elektrodunu stokta tutmalı?
Çelik işleri için Magna 303 Gold tek başına yeterlidir; üreticisi onu tüm çelikleri kaynatan ve küçük bir bakım departmanının stoklaması gereken tek elektrot olarak tanımlar. Dökme demir onarımları da yapılıyorsa yanına Magna 770 eklenmesi önerilir.
Dökme demir hangi Magna elektroduyla kaynak yapılır?
İşlenebilir ve çatlaksız onarım için Magna 770, yağlı ya da yanmış dökümler için Magna 720, mikro gözeneksiz ve işlenebilir dikiş için Magna 777 kullanılır. Üçü de AC ve DC makinelerde çalışır.
Magna elektrotları sıradan elektrotlardan neden farklıdır?
Magna elektrotlarında ana metalden çok daha yüksek alaşımlı, yüksek saflıkta çekirdek tel ve 20’den fazla bileşen içerebilen özel kaplamalar kullanılır. Bu kaplamalar oksijeni giderir, gaz kalkanı oluşturur, gözeneği ve hidrojen kapanımını önler.
Magna ürünleri için nasıl fiyat teklifi alırım?
Fiyat Teklifi İste sayfasından ürünleri seçerek ya da telefon, WhatsApp veya e-postayla talep iletebilirsiniz. Ürün kodu, çap, miktar, kaynatılacak metal ve teslim yeri bilgisini paylaşmanız teklifi hızlandırır.
Yetkili distribütör
Orijinal Magna elektrotları için teklif alın
Magna kaynak alaşımlarını Türkiye yetkili distribütörü olarak tedarik ediyoruz. Doğru elektrodu birlikte seçelim; çap, miktar ve teslimat bilgisiyle dönüş yapalım.
Fiyat teklifi isteyin
Ürünleri seçin, miktarı ve kaynak yapılacak metali yazın; stok ve fiyat bilgisiyle dönüş yapalım.
Orijinal Magna · teknik föyüyle
Doğru kaynak elektrodunu birlikte seçelim
Kaynak yapılacak metali, parçanın durumunu ve ihtiyaç duyduğunuz miktarı iletin; uygun Magna elektrodu, çap ve fiyat bilgisiyle dönüş yapalım.


